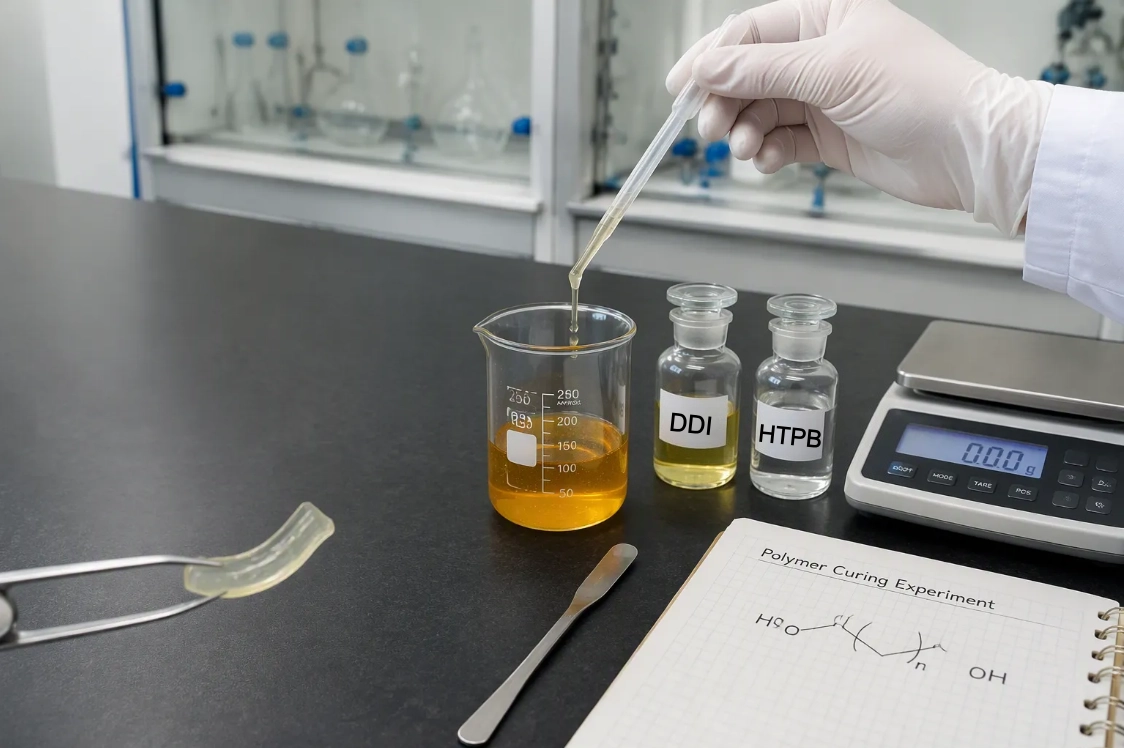
Shanghai Furious New Material Technology Co., Ltd.는 HTPB, CTBN, CTPB, ATBN, HTBN, ATPB 등을 포함한 반응성 액체 고무의 전체 포트폴리오를 공급합니다. 중국 반응성 액상 고무의 선구자로서 우리는 포괄적인 제품 포트폴리오와 뛰어난 R&D 역량을 갖춘 고급 올레핀 유도체 에 중점을 두고 있습니다. 맞춤형 - 고객의 특정 요구 사항을 충족하기 위해 맞춤형 생산이 가능합니다.
반응성 액체 고무하이드록실, 카르복실 또는 아민과 같은 기능성 말단 그룹을 가진 저점도 텔레켈릭 폴리머입니다. 이러한 그룹은 열경화성 시스템에서 가교를 가능하게 합니다. 이 제품은 액체 가공성과 탄성 성능이라는 두 가지 가치를 제공합니다. 저는 이 제품이 에폭시, 폴리우레탄 및 복합재의 링 강화, 유연성 및 접착력 향상을 제공하는 것을 봅니다 .
말단 작용기 화학은 반응성과 경화 경로를 결정합니다. 백본 구성은 호환성, 내유성 및 저온 특성을 결정합니다. 이 고무는 가공성을 저하시키지 않으면서 고성능 열경화성 수지의 취성 문제를 해결합니다. BPA 기반 에폭시에 대한 규제 압력과 경량화 추세로 인해 반응성 액체 고무(Reactive Liquid Rubbers) HTPB 시스템에 대한 수요가 증가하고 있습니다. 반응성 액상 고무의 분류 및 경화 시스템 선택 이해엔지니어가 올바르게 선택할 수 있도록 도와줍니다.
화학적 기초: 이 고무를 차별화하는 요소
기능적 말단 그룹: 반응성 핸들
나는 말단 그룹을 기본 반응 핸들로 봅니다. 하이드록실, 카르복실 및 아민 그룹은 각각 다른 경화 경로를 나타냅니다. 반응성 액체 고무 HTPB이 원칙을 예시로 들어보세요. 이들의 하이드록실 말단 그룹은 폴리우레탄 형성을 가능하게 합니다. 중합 방법은 구조에 큰 영향을 미칩니다. 음이온 중합은 높은 1,2-비닐 함량을 생성합니다. 자유 라디칼 중합은 낮은 1,2-비닐 함량을 생성합니다. OH 기능도 다릅니다.
구조적 매개변수 | 음이온 중합 | 자유 라디칼 중합 |
1,2-비닐 함량 | 높음(60-90%) | 낮음(15-20%) |
OH 기능성 | f~2.0(선형 디올) | f>2 (분지형, 평균 2.4-2.6) |
Tg | 높은 | 낮은 |
f~2.0의 선형 디올은 열가소성 폴리우레탄 형성을 가능하게 합니다. f>2인 분기형 구조는 열경화성 네트워크로 이어집니다. 이 차이는 최종 경화 특성을 직접적으로 제어합니다.
백본 아키텍처: 폴리부타디엔과 니트릴 변형 비교
백본은 다양한 수지와의 고무 호환성을 결정합니다. 폴리부타디엔 백본은 탁월한 저온 유연성을 제공합니다. -70°C 이하에서도 유연성을 유지합니다.. 그러나 내유성과 내용제성이 좋지 않습니다. 니트릴로 수정된 백본은 이 문제를 해결합니다. 아크릴로니트릴 함량은 내유성을 부여합니다. 또한 저온 유연성도 감소합니다.
아크릴로니트릴 함량이 높은 등급은 내유성이 우수하고, 아크릴로니트릴 함량이 낮을수록 저온 유연성과 탄력성이 향상됩니다.
폴리머 백본 | 내유성 | 저온 유연성 |
폴리부타디엔(BR) | 오일 및 내용제성이 좋지 않음 | 훌륭한; -70°C 이하까지 유연성을 유지하며 -55°C까지 낮은 강성을 유지합니다. |
부타디엔-아크릴로니트릴(NBR) | 아크릴로니트릴 함량으로 부여됩니다. 더 높은 ACN = 더 높은 오일/연료 저항 | 아크릴로니트릴 함량 증가로 인해 손상됨; 범위는 -55°C(낮은 ACN) ~ -10°C(높은 ACN)입니다. |
저는 애플리케이션의 환경적 요구에 따라 백본을 선택합니다.
구조가 성능을 결정하는 방법
최종 그룹과 백본의 조합으로 최종 성능 프로필이 생성됩니다. f>2인 분기형 구조는 설계 유연성에 제한을 둡니다. f~1.95의 선형 이작용성 수지는 열가소성 폴리우레탄 엘라스토머를 제조할 수 있습니다. 하이드록실 기능과 백본 미세 구조가 경화 특성을 결정합니다. 나는 이러한 구조-물성 관계를 재료 선택의 핵심으로 본다. 이러한 기초를 이해하면 각 응용 분야에 적합한 반응성 액체 고무 HTPB를 선택하는 데 도움이 됩니다.
반응성 액체 고무 HTPB 및 그 대응품의 분류
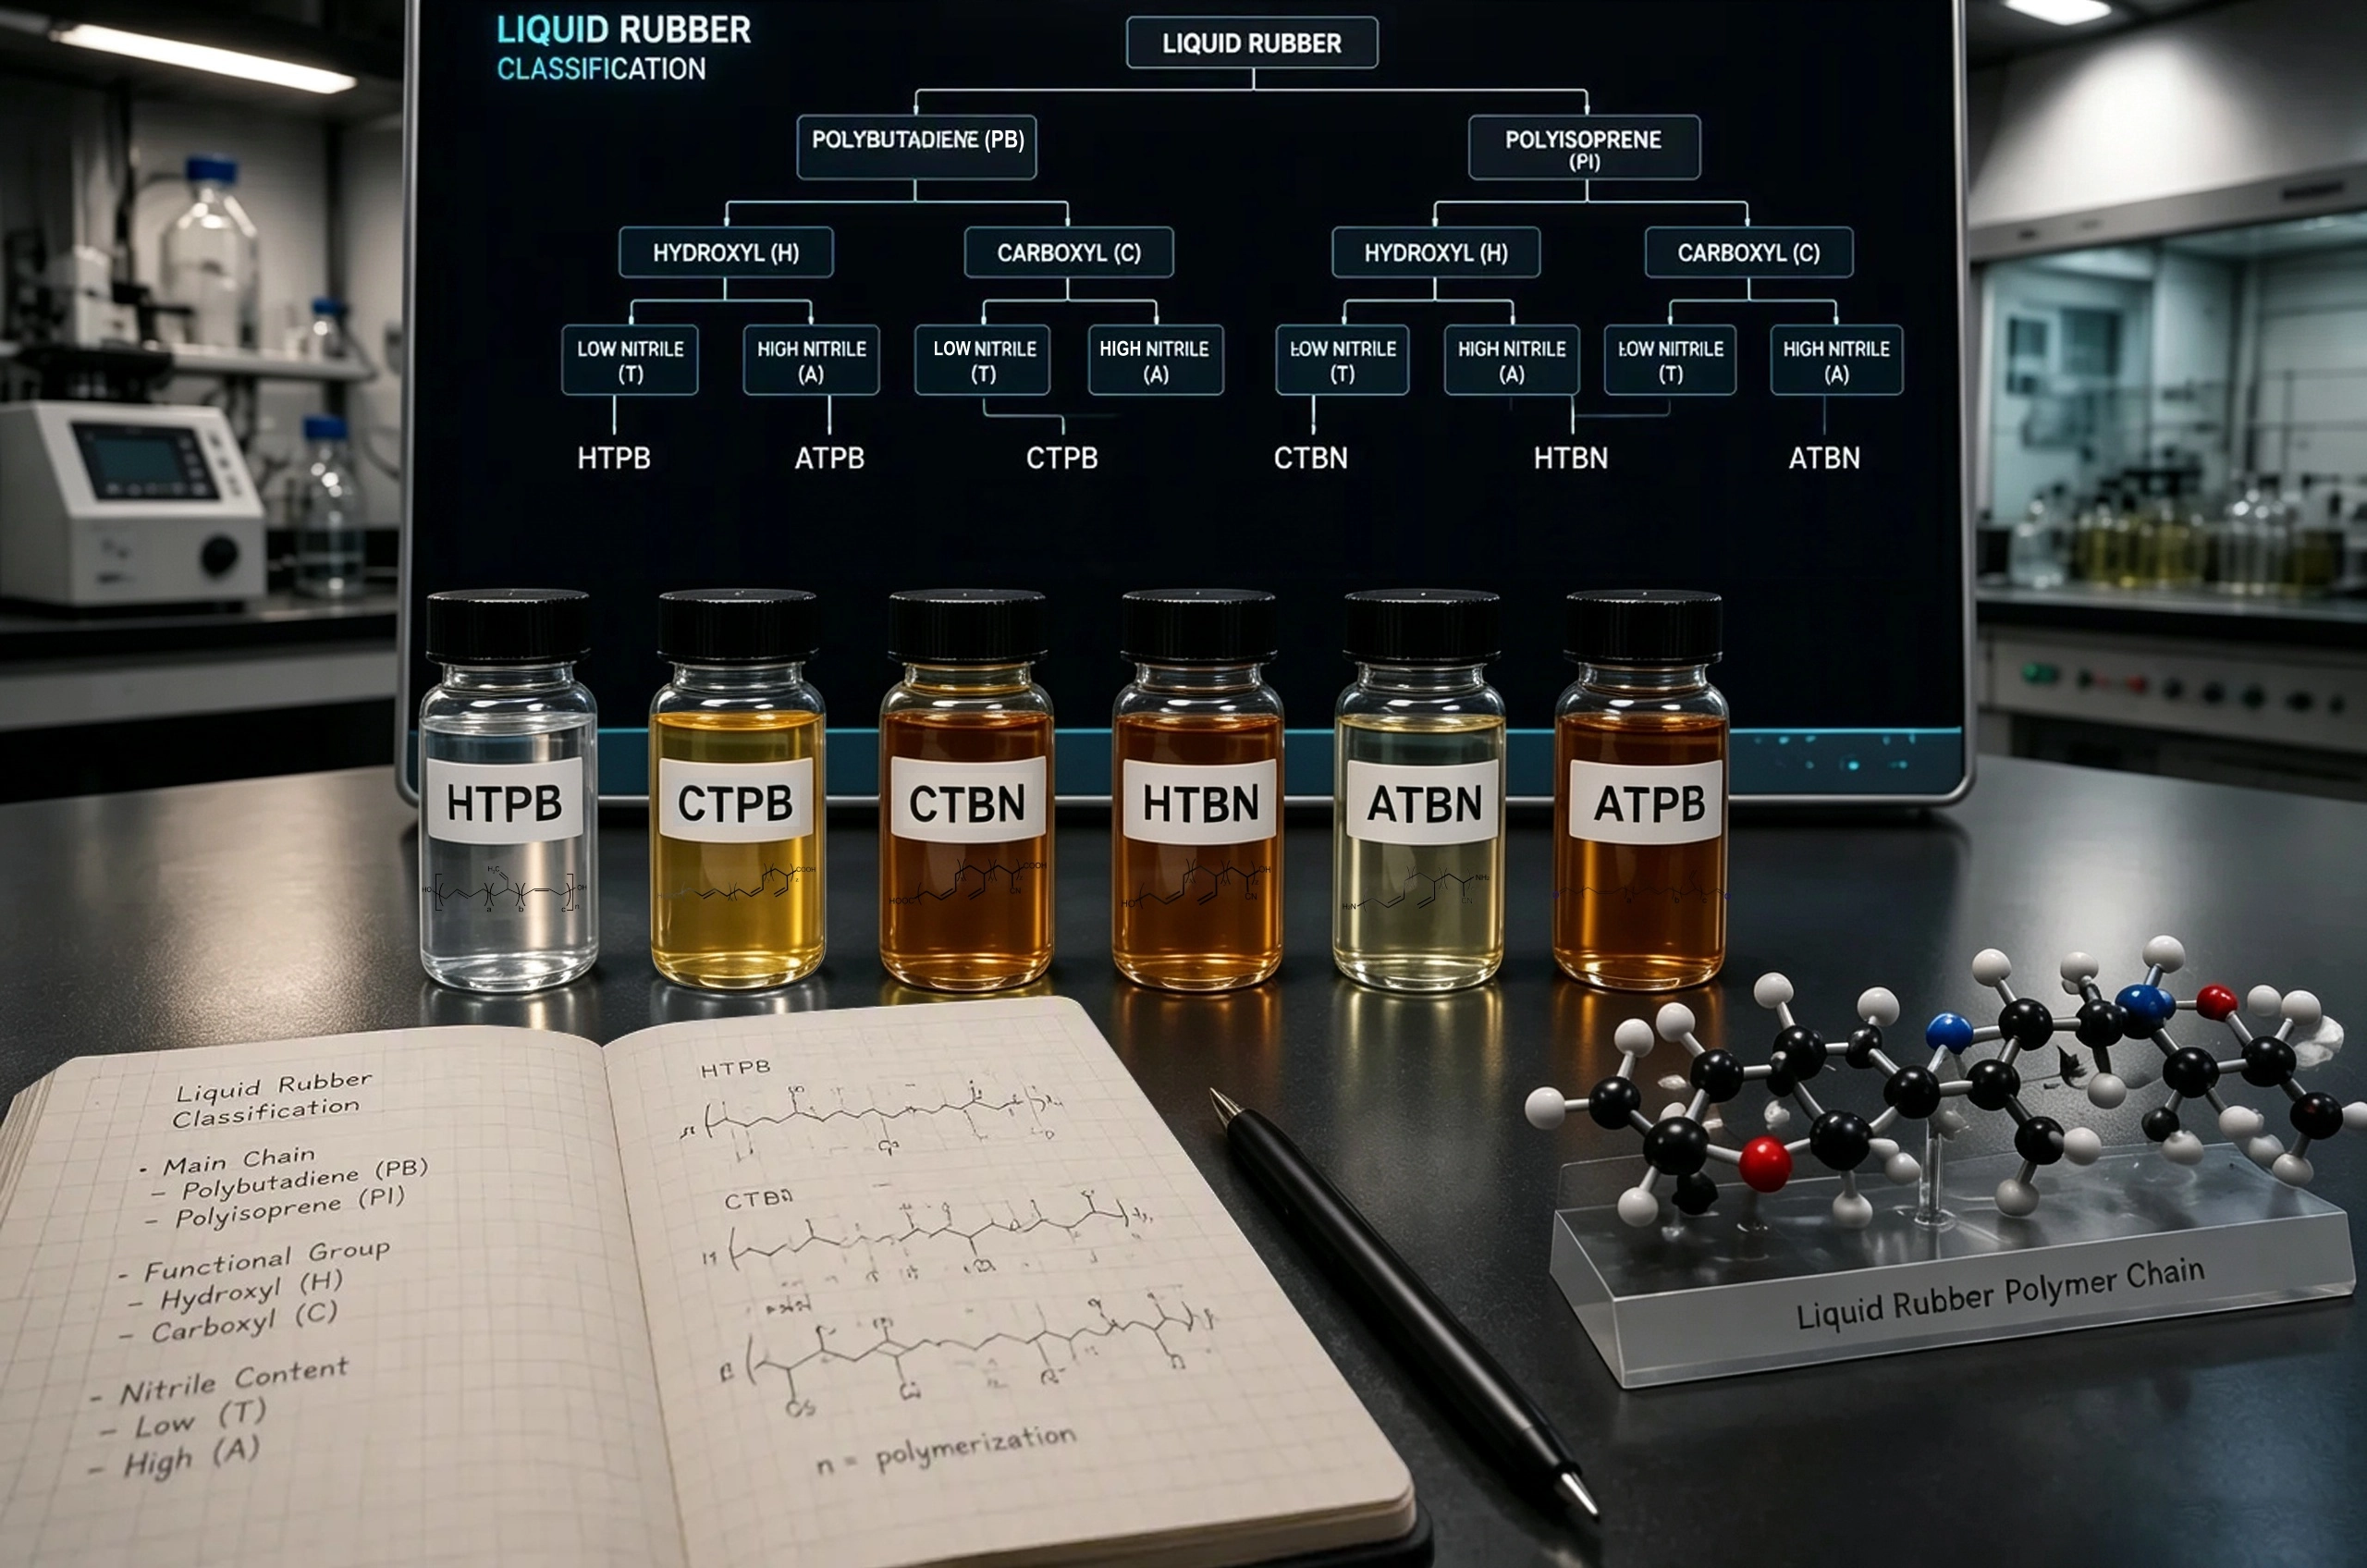
나는 주로 말단 기능 그룹에 따라 이러한 고무를 분류합니다. 이 분류에 따라 경화 화학 및 적용 범위가 결정됩니다. 세 가지 제품군이 시장을 지배하고 있습니다: 하이드록실 종결형, 카르복실 종결형 및 아민 종결형 유형. 각 제품군은 특정 수지 시스템 및 성능 요구 사항에 대해 뚜렷한 이점을 제공합니다.
하이드록실 말단 유형: HTPB 및 HTBN
HTPB(하이드록실 말단 폴리부타디엔)는 가장 널리 사용되는 반응성 액체 고무입니다. 로켓 추진부터 소비재까지 어디에서나 볼 수 있습니다. 하이드록실 말단 그룹은 이소시아네이트와 쉽게 반응하여 폴리우레탄 네트워크를 형성합니다. 폴리부타디엔 백본은 탁월한 저온 유연성과 가수분해 안정성을 제공합니다.
재산 | 값 |
수평균 분자량(Mn) | 1,000~5,000g/mol |
수산기 값(OH#) | 0.4~0.9meq/g(22~50mg KOH/g) |
30°C에서의 점도 | 5,000~15,000mPa·s |
유리전이온도(Tg) | −70~−85°C |
인장강도(경화PU) | 3.0~5.5MPa |
파단 신율(경화 PU) | 450~700% |
최적의 NCO/OH 비율 | 0.95–1.05 |
일반적인 추진제 바인더 함량 | 12~18중량% |
이러한 특성은 놀라운 범위의 응용 분야로 해석됩니다. HTPB 기반 폴리우레탄은 경질 폼 단열 패널, 롤러코스터 및 에스컬레이터용 내구성이 뛰어난 탄성 휠, 자동차 서스펜션 부싱 및 전기 포팅 컴파운드에서 발견됩니다. 이 소재는 고성능 접착제, 표면 코팅, 실런트, 스판덱스와 같은 합성 섬유, 카펫 밑받침, 전자 기기용 경질 플라스틱 부품에도 사용됩니다. 특히 HTPB는 일반적으로 12/68/20 비율의 HTPB/AP/Al로 공식화되는 발사체의 고체 로켓 추진제 바인더 역할을 합니다.
하이드록실 말단 부타디엔-아크릴로니트릴(HTBN)동일한 반응성 화학을 공유하지만 아크릴로니트릴 공단량체를 포함합니다. 이 변형은 내유성을 향상시키고 극성을 증가시켜 에폭시 및 비닐 에스테르 수지와의 상용성을 향상시킵니다. 폴리우레탄 반응성과 향상된 내용매성이 모두 필요한 응용 분야에서는 HTBN을 선택합니다.
카르복실 말단 유형: CTPB 및 CTBN
카르복실 말단 폴리부타디엔(CTPB)카르복실 말단 부타디엔-아크릴로니트릴(CTBN)은 두 번째 주요 계열을 나타냅니다. 이 고무는 에폭시 수지, 아민 및 금속 산화물과 반응하는 카르복실산 말단 그룹을 가지고 있습니다. 나는 에폭시 강화 응용 분야에 없어서는 안될 요소라고 생각합니다.
CTBN은 에폭시 매트릭스 내에 고무상을 생성합니다. 더 나은 충격 저항성과 유연성을 얻을 수 있습니다. 수지는 에너지를 흡수하고 균열이 퍼지는 것을 방지합니다. CTBN은 에폭시와 반응하여 단단하고 유연한 세그먼트를 모두 갖춘 블록 공중합체를 형성합니다. CTBN은 분산된 고무상을 생성하여 기계적 특성을 향상시킵니다. 응력의 백화는 산란 중심층에서 가시광선이 산란되기 때문에 발생합니다. 이 경우 CTBN 입자의 캐비테이션으로 인해 산란 중심이 비어 있습니다. 이는 CTBN이 에폭시 수지에 첨가된 후 중요한 에너지 소산 메커니즘으로, 이는 파괴 시 에너지를 소비할 수 있으며, 고무 브리징 및 전단 항복 또한 합리적인 강화 메커니즘입니다.
CTBN 첨가로 인한 정량적 개선은 상당합니다. 여러 기계적 특성 전반에 걸쳐 일관된 이득을 얻었습니다.
재산 | 개선 |
인장강도 | 5phr CTBN으로 26% 증가 |
파단신율 | 크게 증가 |
아이조드 노치 충격 강도 | 크게 증가 |
인장 탄성률 | 점차적으로 감소 |
최대 인성 | 15phr CTBN 달성 |
파괴인성(K IC) | >10 phr CTBN에 대해 안정적 |
유리전이온도(Tg) | 25phr CTBN 사용 시 11.3°C 증가 |
구조용 접착제 용도의 경우 카르복실기 함량과 점도를 기준으로 CTBN 등급을 지정합니다. 제조업체 의 데이터이러한 매개변수 간의 명확한 관계를 보여줍니다.
CTBN등급 | 카르복실 값(mmol/g) | 27°C에서의 점도(Pa·S) |
CTBN-1 | 0.45 – 0.55 | ≤180 |
CTBN-2 | 0.55 – 0.65 | ≤150 |
CTBN-3 | 0.45 – 0.65 | ≤300 |
CTBN-4 | 0.65 – 0.75 | ≤200 |
CTBN-5 | 0.50 – 0.70 | ≤600 |
나는 쉽게 혼합할 수 있도록 점도가 낮은 등급을 선택하고 가교 밀도를 높이기 위해 카르복실기 등급이 높은 것을 선택합니다. 가공성과 최종 특성 사이의 균형이 나의 선택을 안내합니다.
아민 말단 유형: ATPB 및 ATBN
아민 말단 폴리부타디엔(ATPB) 및 아민 말단 부타디엔-아크릴로니트릴(ATBN)분류 트라이어드를 완료합니다. 이 고무는 에폭시 수지, 이소시아네이트 및 무수물과 빠르게 반응하는 1차 아민 말단 그룹을 가지고 있습니다. 나는 빠른 경화 속도와 극성 기판에 대한 강력한 접착력을 높이 평가합니다.
ATBN은 에폭시 접착제 및 코팅 분야에서 특히 선호됩니다. 아민 그룹은 별도의 촉매가 필요 없이 에폭시 고리와 직접 반응합니다. 이러한 직접적인 반응은 경계면에서 강한 화학적 결합을 생성합니다. ATBN의 니트릴 그룹은 금속 및 엔지니어링 플라스틱에 대한 접착력을 향상시킵니다. 또한 아민 말단 고무가 경화 시스템에 부여하는 향상된 인열강도와 피로 저항성을 높이 평가합니다.
아민 기능은 또 다른 이점을 제공합니다. 즉, 실온 경화가 가능합니다. 이 기능은 처리를 단순화하고 제조 시 에너지 비용을 절감합니다. 열 경화가 실용적이지 않은 현장 적용 코팅 및 수리 화합물에 대해 ATBN에 대한 관심이 높아지고 있습니다.
이 세 가지 계열 - 수산기, 카르복실 및 아민—대부분의 반응성 액체 고무 HTPB 응용 분야를 포괄합니다. 각 작용기 화학은 뚜렷한 경화 경로와 성능 프로필을 제공합니다. 선택은 궁극적으로 수지 시스템, 가공 조건 및 최종 사용 요구 사항에 따라 달라집니다.
비교 성능: 올바른 고무 선택
이미지 출처: 펙셀스
점도 및 가공특성
나는 반응성 액상 고무를 선택할 때 점도를 첫 번째 매개변수로 고려합니다. 점도가 낮으면 제조가 단순화됩니다. 나는 HTPB 기반 추진제 제제를 통해 이를 명확하게 봅니다. 낮은 슬러리 점도복잡한 로켓 모터 케이스에 쉽게 주조할 수 있습니다. 포뮬레이터는 경화제 비율을 조정하여 가공 중 가사 시간과 점도를 제어합니다. 작업성과 반응 시간 사이의 균형이 생산 효율성을 결정합니다.
측면 | 점도의 영향 | 실제 사례 |
처리 | 점도가 낮으면 혼합 및 주조가 용이해집니다. | 복잡한 로켓 모터 케이싱에 쉽게 주조 가능 |
가사시간 | 경화제 비율을 통해 조정 가능 | 포뮬러는 처리 중 점도를 제어합니다. |
CTBN 등급은 HTPB보다 점도가 높습니다. 카르복실 함량과 분자량에 따라 이러한 차이가 발생합니다. 저는 에폭시 강화 용도로 저점도 CTBN 등급을 선택합니다. 이러한 시스템에서는 철저한 혼합이 중요합니다.
강화 효율 및 기계적 특성
파괴인성과 내충격성을 측정 하여 강인화 효율을 평가합니다.. CTBN은 에폭시 시스템에서 탁월합니다. 고무 입자는 분산상을 생성합니다. 이 단계는 캐비테이션 및 전단 항복을 통해 에너지를 흡수합니다. 메커니즘은 균열 전파를 방지합니다. 충격 강도가 지속적으로 향상되는 것을 볼 수 있습니다. 인장 계수는 크게 변하지 않습니다.
HTPB 기반 폴리우레탄은 뛰어난 신율과 인열강도를 제공합니다. 선형 디올 구조로 유연한 엘라스토머 생성. 인성과 내유성이 모두 필요할 때는 HTBN이나 ATBN을 선택합니다. 반응성 액체 고무 HTPB 시스템은 이러한 성능 조정 제제의 기반을 제공합니다.
내화학성 및 열안정성
백본 화학은 내화학성을 결정합니다. 폴리부타디엔 백본은 오일 및 내용매성이 좋지 않습니다. 니트릴로 수정된 백본은 이 문제를 해결합니다. 아크릴로니트릴 함량이 높을수록 연료 및 탄화수소에 대한 내성이 향상됩니다. 운영 환경에 따라 백본을 선택합니다.
열 안정성은 백본 구조에 따라 달라집니다. HTPB는 -70°C 이하에서 유연성을 유지합니다. 니트릴 고무는 일부 저온 성능을 희생합니다. 그 대가로 향상된 내화학성을 얻습니다. 고온 응용 분야에서는 니트릴 변형 등급이 선호됩니다. 저온 응용 분야에는 순수 폴리부타디엔 백본이 필요합니다. 저는 각 용도의 환경 요구 사항에 맞게 고무를 선택했습니다.
접착력 및 수지 호환성
최종 선택의 관문으로 접착력과 수지 호환성을 평가합니다. 이 두 가지 특성은 반응성 액체 고무가 실제로 목표 제제에 통합되는지 여부를 결정합니다. 호환성은 고무가 수지에 얼마나 잘 분산되는지를 결정합니다. 접착력은 기판에 대한 결합 강도를 결정합니다.
수지 호환성은 용해도 매개변수에 따라 달라집니다. 백본 극성이 행동을 유도합니다. 폴리부타디엔 고무는 폴리우레탄과 같은 비극성 수지와 우수한 상용성을 나타냅니다. 극성 에폭시 시스템에서는 상분리됩니다. 니트릴 변성 고무는 이 문제를 해결합니다. 아크릴로니트릴은 극성을 증가시킵니다. 이러한 변화는 에폭시, 비닐 에스테르 및 페놀 수지와의 호환성을 향상시킵니다. 저는 이러한 호환성 때문에 CTBN과 ATBN을 에폭시 강화를 위한 선택으로 봅니다.
고무 종류 | 에폭시 수지 | 폴리우레탄 | 비닐에스테르 | 페놀성 |
HTPB | 가난한 | 훌륭한 | 보통의 | 가난한 |
HTBN | 좋은 | 훌륭한 | 좋은 | 보통의 |
CTPB | 보통의 | 좋은 | 보통의 | 가난한 |
CTBN | 훌륭한 | 좋은 | 훌륭한 | 좋은 |
ATPB | 보통의 | 좋은 | 보통의 | 가난한 |
ATBN | 훌륭한 | 좋은 | 훌륭한 | 좋은 |
접착은 다른 논리를 따릅니다. 말단 그룹은 기판과 화학 결합을 형성합니다. 아민 말단 고무는 금속 및 엔지니어링 플라스틱과 강력한 결합을 생성합니다. 아민 그룹은 에폭시 코팅 및 프라이머 층과 반응합니다. ATBN의 니트릴 그룹은 극성 표면에 대한 습윤성과 접착력을 향상시킵니다. 하이드록실 종결 고무는 비극성 기판에서 우수한 성능을 발휘합니다. 저는 플라스틱 기판의 폴리우레탄 코팅을 위해 HTPB를 선택했습니다. 저는 알루미늄과 강철의 에폭시 접착제로 ATBN을 선택했습니다.
규칙은 간단합니다. 고무 백본 극성을 일치시키세요.분산을 위해 수지에 결합하고 접착을 위해 말단기 반응성을 기판에 일치시킵니다.
고무 농도를 고려하고 있습니다. 로딩량이 높을수록 접착력은 향상되지만 응집력은 감소할 수 있습니다. 최적의 균형은 특정 고무와 재질에 따라 다릅니다. 나는 항상 작은 시험 배치로 호환성을 테스트합니다. 혼합 후 시각적 선명도는 분산이 양호함을 나타냅니다. 혼탁함이나 상 분리는 호환성 문제를 나타냅니다. 이 균형을 올바르게 맞추면 성공적인 공식과 실패한 공식이 구분됩니다. 반응성 액체 고무 HTPB 시스템은 이러한 튜닝을 위한 백본을 제공합니다. 니트릴 변형 변형은 극성 접착 경로를 제공합니다.
응용 전망: 이 고무가 향하는 곳
항공우주 및 방위: 추진제, 라이너 및 구조용 접착제
항공우주 부문은 Reactive Liquid Rubbers HTPB의 가장 큰 소비자로 남아 있습니다. 나는 이 재료가 예측 가능한 기계적 특성과 신뢰할 수 있는 경화 작용을 제공하기 때문에 고체 로켓 추진제 제제를 지배하고 있다고 생각합니다. 바인더 는 과염소산암모늄을 보유합니다.발사 중 열 순환과 기계적 응력을 견딜 수 있는 고무 매트릭스에 산화제와 알루미늄 연료 입자가 함께 들어 있습니다.
역할 | HTPB 변형/첨가제 | 설명 |
접합재 | R-45M | 장기간 보관 안정성을 위해 사전 혼합된 항산화제 |
접합재 | R-45 HTLO | 항산화제 없음; R-45 M보다 점도가 낮음 |
접합재 | 저분자량 HTPB | 점도가 매우 낮습니다. 주조성은 향상되지만 밀도는 감소할 수 있습니다. |
정기선 | 멜라민을 함유한 HTPB | 멜라민은 라이너 용도의 난연제 역할을 합니다. |
나는 수십 년에 걸쳐 유효 기간이 중요한 전략적 미사일 프로그램을 위해 R-45 M을 선택합니다. 항산화 패키지는 장기간 보관 시 산화 분해를 방지합니다. R-45 HTLO는 수명이 짧은 전술 시스템에 적합합니다. 점도가 낮을수록 복잡한 입자 형상으로의 주조가 단순화됩니다. 저분자량 등급은 더 높은 비충격을 위해 최대 고형물 로딩이 필요할 때 슬러리 유변학을 미세 조정하는 데 도움이 됩니다.
라이너 소재는 뜨거운 연소 가스로부터 모터 케이스를 보호합니다. HTPB 기반 라이너를 공식화합니다.화염 확산을 줄이고 구조적 외피를 단열하기 위해 멜라민을 사용합니다. 라이너는 차등적인 열팽창을 수용하면서 추진제 입자를 케이싱에 접착합니다. 이러한 결합 무결성은 점화 중 치명적인 고장을 방지합니다.
항공우주 분야의 구조용 접착제는 에폭시 기반 결합제를 강화하기 위해 CTBN 및 ATBN을 사용합니다. 나는 복합 패널을 금속 프레임에 2차 접착하기 위해 이 고무를 지정합니다. 고무상은 박리 응력을 흡수하고 접착제 본드 라인을 따라 균열이 전파되는 것을 방지합니다. 아민 종결 등급은 생산 효율성을 위해 가장 빠른 경화 주기를 제공합니다.
자동차 및 전자 제품: 실런트, 포팅 및 코팅
자동차 엔지니어들은 진동과의 끊임없는 싸움에 직면해 있습니다., moisture, and thermal stress. I see reactive liquid rubbers solving these challenges across multiple vehicle systems. Silicone potting compounds represent one prominent application. These materials provide elasticity, flexibility, temperature resistance up to 400°F, and resistance to moisture and chemicals. I specify them for engine control modules, battery management systems, and sensor assemblies.
The electronics industry demands reliable protection for sensitive components. Conformal coatings shield circuit boards from environmental damage. I use one-part silicone liquid rubber dips for shock dampening and vibration isolation applications. These coatings excel in severe impact cushioning and dampening of severe shock.
Typical automotive and electronics applications include:
· Vibration isolation for powertrain mounts and suspension bushings
· Severe impact cushioning for battery pack enclosures
· Dampening of severe shock in transmission control units
· Sealing of connector housings and wire harness penetrations
· Potting of ignition coils and alternator components
I choose HTBN for under-hood sealants that contact fuel and oil. The acrylonitrile content provides the chemical resistance that pure polybutadiene lacks. ATBN finds use in structural adhesives for lightweight vehicle assembly. These adhesives bond dissimilar materials like aluminum to carbon fiber composites. The rubber phase imparts the flexibility needed to accommodate differential thermal expansion between these materials.
Composite Materials: Toughening Epoxy and Vinyl Ester Systems
Composite materials suffer from one persistent weakness: brittleness. Epoxy matrices crack easily under impact or thermal shock. I solve this problem by incorporating CTBN or ATBN into the resin formulation. The rubber creates a dispersed second phase that absorbs energy and arrests crack growth.
I see the toughening mechanism working through several pathways. Rubber particles cavitate under stress, creating voids that dissipate energy. Shear yielding occurs in the epoxy matrix between particles. Rubber bridging connects crack faces and resists propagation. These mechanisms work together to multiply fracture toughness by factors of two to three.
Vinyl ester resins benefit from the same approach. These resins offer excellent corrosion resistance but suffer from poor impact strength. I add CTBN at 5 to 15 parts per hundred resin to achieve the optimal balance. Lower loadings improve toughness without sacrificing modulus. Higher loadings maximize impact resistance but reduce stiffness and glass transition temperature.
The regulatory landscape now shapes my material selections. Stringent environmental regulations limit the use of certain chemical intermediates in liquid rubber manufacturing. I track these compliance requirements carefully:
1. REACH compliance in the EU increases operational complexity and capital expenditure for manufacturers
2. EPA regulations in North America impose strict VOC emission limits on production facilities
3. Regional frameworks in Asia add further compliance burdens that disproportionately affect smaller manufacturers
4. These constraints drive investment in advanced synthesis technologies that satisfy both performance and compliance requirements
Pressure Category | Specific Pressure | Source / Driver | Impact on Bio-Based Liquid Rubbers |
Regulatory | Strict VOC emission limits | EPA (North America) | Requires investment in low-emission production technologies; bio-based formulations help meet compliance |
Regulatory | REACH compliance & regional chemical safety frameworks | EU, North America, Asia | Increases operational complexity and capital expenditure; bio-based variants reduce reliance on restricted chemical intermediates |
Sustainability | Demand for bio-based monomers | Corporate clients, eco-conscious end-users | Reduces carbon footprint and aligns with sustainable sourcing trends |
Sustainability | Chemical recycling & circular economy initiatives | US and Canada government programs | Addresses end-of-life disposal challenges of cross-linked rubbers; bio-based and recyclable formulations are prioritized |
I see manufacturers responding with bio-based liquid rubber variants. These products use monomers derived from renewable feedstocks rather than petroleum. The performance profile matches conventional grades while reducing carbon footprint. Automotive OEMs and consumer goods brands increasingly demand these sustainable options. The shift toward low-VOC formulations accelerates innovation in synthesis technology.
The composite market continues expanding in wind energy, marine, and infrastructure applications. Each sector demands specific toughening solutions. I match the rubber chemistry to the resin system and service environment. CTBN remains my default choice for epoxy systems. ATBN provides faster curing when production speed matters. HTBN offers the best oil resistance for automotive composite components.
Emerging Frontiers: Bio-Based Rubbers and Smart Materials
The sustainability movement now reaches deep into polymer science. I watch bio-based reactive liquid rubbers emerge from research laboratories into commercial reality. These products replace petroleum-derived monomers with renewable feedstocks. Castor oil, soybean oil, and crude tall oil provide the carbon backbone for these new materials. The performance profile matches conventional grades while reducing carbon footprint significantly.
I see the regulatory landscape accelerating this transition. Strict VOC emission limits from the EPA force manufacturers to rethink production chemistry. REACH compliance in the EU adds operational complexity and capital expenditure. Bio-based formulations help companies meet these requirements without sacrificing performance. Corporate clients increasingly demand sustainable sourcing across their supply chains. The chemical recycling initiatives in the US and Canada push manufacturers toward circular economy models.
The technical challenge lies in maintaining reactive end-group functionality. Bio-based polyols must still carry hydroxyl, carboxyl, or amine groups at precise concentrations. I evaluate these materials carefully for hydroxyl value and molecular weight distribution. The backbone structure differs from petroleum-derived polybutadiene. Renewable feedstocks produce more complex molecular architectures. These differences affect viscosity and curing kinetics. My testing protocols account for these variations.
Smart materials represent the second frontier. I see reactive liquid rubbers integrating with sensing and responsive technologies. The telechelic structure allows incorporation of functional nanoparticles. Carbon nanotubes and graphene platelets disperse within the rubber matrix. These additives create conductive pathways for strain sensing. The material detects deformation and reports it as a change in electrical resistance. Structural health monitoring becomes possible without separate sensor systems.
Shape memory behavior offers another avenue. I formulate liquid rubbers with reversible crosslinks that respond to temperature stimuli. The material holds a temporary shape below its transition temperature. Heating triggers recovery to the original geometry. This capability finds use in self-healing coatings and deployable aerospace structures.
Additive manufacturing transforms how I process these materials. Chromatic 3D Materials developed Reactive Liquid Additive Manufacturing technology specifically for thermoset elastomers. The process pumps two liquid feed components through a mixing tip where they react. A gel forms immediately, sealing gaps within itself. The material continues reacting with surrounding material, creating chemical bonds throughout the entire printed structure. This approach produces smooth, nonporous thermoset elastomers that require no post-processing.
I find this technology remarkable for several reasons. The liquid components adjust easily to modify toughness, flexibility, elasticity, and color without affecting print quality. I can print directly onto existing substrates like metal, plastic, or textiles. This capability reduces assembly needs and enables multi-material components. The method overcomes traditional 3D printing limitations by avoiding seams, voids, and fusing lines. Industrial applications include hydraulic-seal gaskets and air-brake membranes that demand durability.
바이오 기반 공급원료와 스마트 제조의 결합은 새로운 가능성을 창출합니다. 저는 RLAM 가공과 호환되는 반응성 그룹을 갖춘 재생 가능한 액상 고무를 제조합니다. 이러한 재료의 낮은 점도는 혼합 및 증착 요구 사항에 적합합니다. 신속한 경화 역학은 층별 제작 공정과 일치합니다. 이러한 융합은 환경 문제와 제조 효율성을 모두 해결합니다.
나는 이 분야에서 지속적인 성장을 기대합니다. 자동차 OEM은 내장 부품을 위한 지속 가능한 소재를 찾고 있습니다. 항공우주 프로그램에는 감지 기능이 내장된 경량 구조가 필요합니다. 의료 기기 제조업체에는 정밀한 특성 제어가 가능한 생체 적합성 엘라스토머가 필요합니다. 각 애플리케이션에는 특정 기능 그룹 화학 및 백본 아키텍처가 필요합니다. 앞서 설명한 분류 프레임워크는 이러한 선택을 안내합니다.
앞으로의 방향은 분명합니다. 바이오 기반 공급원료는 현재 옵션 이상으로 확장될 것입니다. 새로운 반응성 그룹은 새로운 경화 화학을 가능하게 합니다. 적층 제조에는 더욱 엄격한 점도 및 반응성 사양이 요구됩니다. 저는 반응성 액상 고무가 상용 중간체에서 고급 제조를 위한 공학적 재료로 진화하는 것을 봅니다. 기본은 변하지 않습니다. 기능적 말단 그룹은 반응성을 제어하고 백본 구성은 호환성을 제어합니다. 이러한 원칙은 앞으로 수십 년 동안 혁신을 이끌 것입니다.
분류 논리는 여전히 간단합니다. 말단 그룹 화학은 반응성을 결정하고 백본 구성은 호환성과 저항을 결정합니다. 나는 보편적인 우월성이 아닌 응용 분야의 요구에 따라 고무를 선택합니다. 경량 복합재, 고성능 접착제 분야에서 지속적인 성장및 자동차 실런트. 저는 Reactive Liquid Rubbers HTPB가 이러한 확장을 주도하고 있다고 봅니다. 미래 혁신은 바이오 기반 공급원료, 새로운 반응 그룹 및 적층 제조 통합에 중점을 두고 있습니다. 이러한 재료는 상용 중간체에서 고급 제조 문제를 위한 엔지니어링 솔루션으로 발전할 것입니다.
FAQ
내 신청서에 HTPB와 CTBN 중에서 어떻게 선택합니까?
나는 레진 시스템을 먼저 평가한다. HTPB는 뛰어난 저온 유연성을 요구하는 폴리우레탄 제제에 적합합니다. CTBN은 에폭시 강화에 가장 적합합니다. 나는 말단 그룹 화학을 경화 경로에 일치시킵니다. 백본 극성은 수지 호환성을 결정합니다. 내유성이 필요한 경우 사용 환경을 고려하십시오.
이러한 반응성 액상 고무의 일반적인 저장 수명은 얼마나 됩니까?
제조일로부터 12개월 이내에 이러한 재료를 사용하는 것이 좋습니다. 습기와 직사광선을 피해 밀봉된 용기에 보관하세요. 항산화제가 함유된 HTPB 등급은 더 오래 지속됩니다. 나는 사용하기 전에 항상 수산기 또는 카르복실기 값을 확인합니다. 분해는 점도가 증가하거나 변색되는 것으로 나타납니다.
다양한 반응성 액상 고무를 함께 혼합할 수 있나요?
네, 저는 균형 잡힌 특성을 얻기 위해 고무를 자주 혼합합니다. HTPB와 HTBN을 결합하면 유연성을 유지하면서 내유성이 향상됩니다. 인성과 경화 속도의 균형을 맞추기 위해 CTBN과 ATBN을 혼합합니다. 먼저 소규모 시험 배치와의 호환성을 테스트하십시오. 상 분리는 문제를 나타냅니다.
어떤 고무 유형이 최고의 비용 대비 성능 비율을 제공합니까?
HTPB는 우수한 기계적 특성으로 킬로그램당 최저 비용을 제공합니다. CTBN은 비용이 더 많이 들지만 우수한 에폭시 강화 효율성을 제공합니다. 고무 가격뿐만 아니라 총 제제 비용도 고려합니다. CTBN의 낮은 로딩은 더 저렴한 대안의 높은 로딩보다 더 나은 결과를 얻는 경우가 많습니다.
이러한 물질을 취급할 때 특별한 안전 고려 사항이 있습니까?
저는 반응성 액체 고무를 다룰 때 항상 니트릴 장갑과 보안경을 착용합니다. 아민 종결 등급은 피부 자극 가능성 때문에 특별한 주의가 필요합니다. 증기를 흡입하지 않도록 환기가 잘 되는 곳에서 작업하십시오. 산화제 및 강산으로부터 멀리 보관하십시오. 제조사의 지시를 따르세요안전 보건 자료 권장 사항.

 English
 English
 Spanish
 Russian
 Arabic
 French
 German
 Portuguese
 Turkish
 Dutch
 Polish
 Korean
 Vietnamese
 Indonesian
 07. Aug, 2026